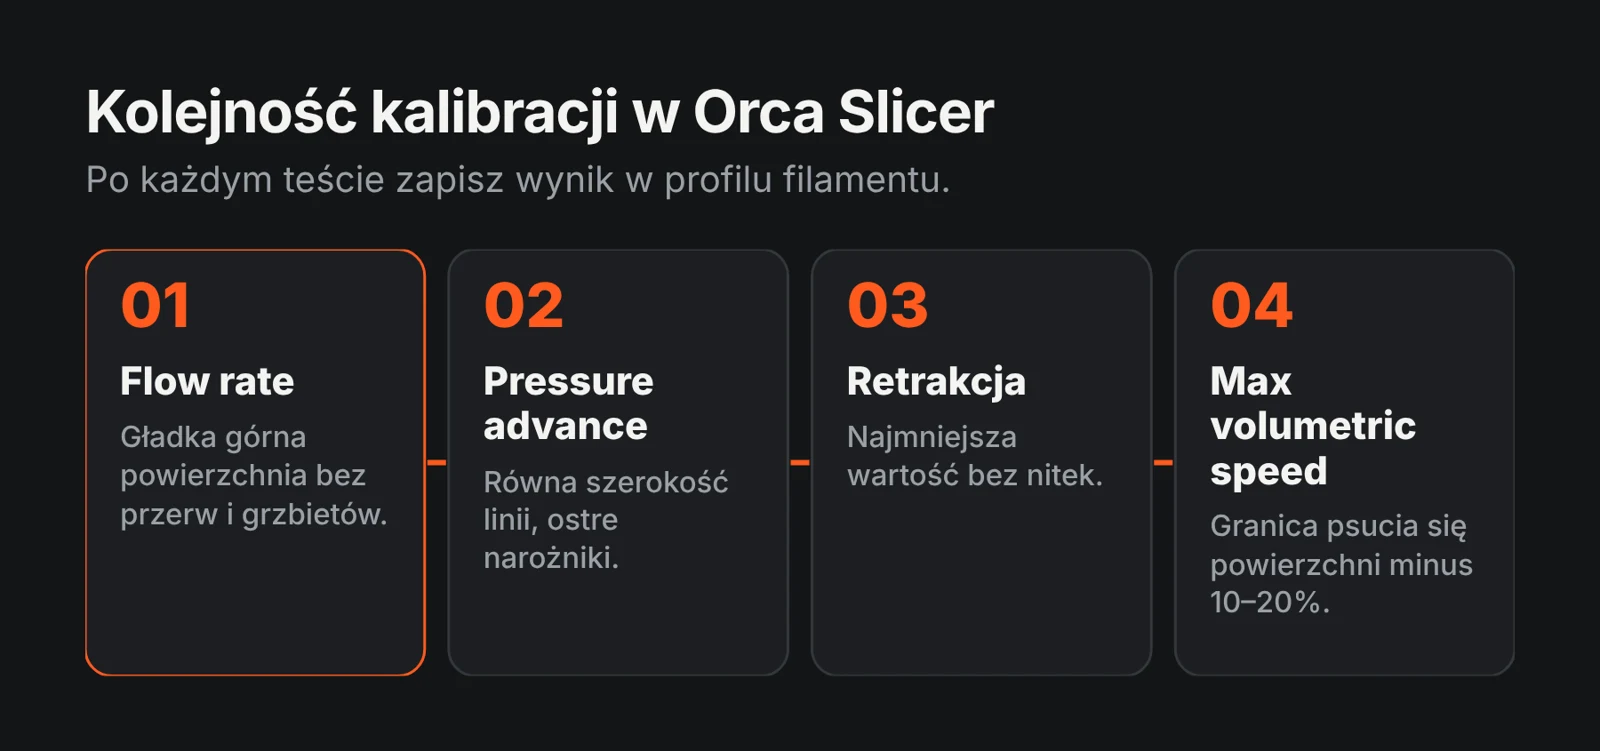
Orca Slicer ma wbudowane testy kalibracyjne w menu Kalibracja. Każdy test generuje gotowy projekt do wydruku. Rób je w tej kolejności i po każdym teście zapisz wynik w profilu filamentu, zanim przejdziesz do następnego.
Ważne: zacznij od suchego filamentu i dobranej temperatury. Kalibracja mokrego materiału daje fałszywe wyniki.
1. Przepływ (Flow rate)
Ustala, ile materiału faktycznie wychodzi z dyszy względem tego, co zakłada slicer.
- Kalibracja → Flow rate → Pass 1. Drukuje się kilka bloczków z różnymi korektami przepływu.
- Oceń górną powierzchnię: wybierz bloczek najgładszy, bez przerw między liniami i bez „przeładowania” (nierówności, grzbiety). Dotyk palcem często mówi więcej niż wzrok.
- Przelicz: nowy flow = obecny flow × (100 + korekta z bloczka) / 100. Wpisz w profil filamentu.
- Opcjonalnie Pass 2 – drobniejsze kroki wokół wybranej wartości.
2. Pressure advance
Kompensuje ciśnienie w dyszy przy przyspieszaniu i hamowaniu. Bez tego narożniki są „napuchnięte”, a początki linii niedolane.
- Kalibracja → Pressure advance. Dla drukarek z direct drive zwykle wystarczy metoda linii lub wzoru (pattern).
- Wybierz linię lub narożnik, gdzie szerokość jest najbardziej równa na całej długości – bez zgrubień na końcach i bez przerw na początkach.
- Wpisz wartość w profil filamentu (zakładka Filament → pressure advance). Każdy materiał ma swoją wartość.
3. Retrakcja
Ogranicza nitki między elementami.
- Kalibracja → Retraction test. Wieża z rosnącą długością retrakcji.
- Wybierz najmniejszą wartość, przy której nitki znikają. Za duża retrakcja może zatykać dyszę i powodować niedolanie po ruchu jałowym.
- Jeśli nitki zostają mimo dużej retrakcji – najpierw wysusz filament i obniż temperaturę o 5 °C.
4. Maksymalny przepływ objętościowy (Max volumetric speed)
Mówi, ile mm³/s materiału głowica jest w stanie stopić. Przekroczenie tej granicy daje niedolane, słabe wydruki przy wysokich prędkościach.
- Kalibracja → Max flowrate. Drukuje się element, w którym przepływ stopniowo rośnie.
- Znajdź miejsce, gdzie powierzchnia zaczyna się psuć, odczytaj wartość i wpisz do profilu ok. 10–20% mniej – dla zapasu.
5. Sprawdzian
Wydrukuj część podobną do tych, które produkujesz. Jeśli jest dobrze – zapisz profil pod czytelną nazwą i zrób kopię zapasową (eksport profilu). Jeśli nie – zajrzyj do najczęstszych problemów.
Chcesz gotowy, sprawdzony profil pod swoją maszynę i materiał? Ustawimy go za Ciebie.